


Nella produzione di parti di fusione in acciaio, i riser svolgono un ruolo cruciale nel garantire la qualità e l'integrità dei prodotti finali. Come fornitore di parti di fusione in acciaio, ho assistito in prima persona all'importanza di comprendere e soddisfare i requisiti per i riser. In questo post sul blog, approfondirò i requisiti chiave per i riser nella produzione di parti di fusione in acciaio, fornendo approfondimenti basati sui miei anni di esperienza nel settore.
1. Funzione dei riser nella fusione in acciaio
Prima di discutere i requisiti, è essenziale comprendere le funzioni primarie dei riser nella fusione in acciaio. I riser, noti anche come alimentatori, sono volumi aggiuntivi di metallo fuso attaccato alla fusione. I loro scopi principali sono i seguenti:
- Compensare il restringimento: Mentre l'acciaio fuso si raffredda e si solidifica, subisce un restringimento volumetrico. I riser forniscono un serbatoio di metallo fuso per alimentare la fusione durante questo processo di restringimento, impedendo la formazione di cavità di restringimento e porosità nella parte finale.
- Promuovere la solidificazione direzionale: I riser sono progettati per consolidarsi dopo il casting stesso. Ciò crea un gradiente di temperatura che incoraggia il metallo fuso nella fusione per solidificarsi dal punto più lontano dal riser verso il riser. La solidificazione direzionale aiuta a garantire che eventuali vuoti di restringimento siano concentrati nel riser, che possono essere successivamente rimossi durante l'elaborazione post -fusione.
2. Requisiti di dimensioni e forma
Misurare
La dimensione del riser è un fattore critico. Deve essere abbastanza grande da fornire un'adeguata fornitura di metallo fuso per compensare il restringimento della fusione. Il volume del riser è determinato da diversi fattori, tra cui il volume della fusione, il tipo di acciaio utilizzato e il processo di fusione.
- Calcolo del volume: Esistono vari metodi per calcolare il volume richiesto del riser. Un approccio comune è quello di utilizzare la regola di Chvorinov, che afferma che il tempo di solidificazione di una fusione è proporzionale al quadrato del suo rapporto di volume - a - superficie -. Garanziando che il riser abbia un rapporto di area volume - a - superficie più grande rispetto alla fusione, possiamo garantire che il riser si solidificasse dopo la fusione.
- Materiale: considerazioni specifiche: Diversi tipi di acciaio hanno tassi di restringimento diversi. Ad esempio, gli acciai di carbonio hanno in genere un tasso di restringimento più elevato rispetto ad alcuni acciai in lega. Pertanto, quando si gettano parti in acciaio al carbonio, potrebbero essere necessari riser più grandi per compensare il maggiore restringimento.
Forma
La forma del riser influenza anche le sue prestazioni. Le forme comuni includono cilindrico, sferico e rettangolare.
- Reser cilindrici: Questi sono ampiamente utilizzati per la loro semplicità nella progettazione e facilità di produzione. I riser cilindrici hanno un rapporto di area di volume relativamente grande - a - superficie, che aiuta a prolungare il loro tempo di solidificazione.
- Reser sferici: I riser sferici offrono il rapporto di area più alto - a - superficie - tra le forme comuni. Sono particolarmente efficaci nel ridurre al minimo la perdita di calore e nel fornire una fornitura di metallo fuso lungo. Tuttavia, possono essere più difficili da produrre rispetto ai riser cilindrici.
- Reser rettangolari: I riser rettangolari vengono spesso utilizzati quando i vincoli di spazio o la forma della fusione richiedono un alimentatore non circolare. Possono essere progettati per adattarsi a geometrie di fusione specifiche ma possono avere un rapporto di area di volume inferiore a volume inferiore rispetto ai riser cilindrici o sferici.
3. Requisiti di posizione
La posizione del riser sul casting è cruciale per raggiungere una corretta solidificazione direzionale.
- Vicinanza alle sezioni più spesse: I riser dovrebbero essere posizionati vicino alle sezioni più spesse della fusione perché queste aree sono le ultime a solidificarsi e sono più inclini al restringimento. Posizionando il riser vicino alle sezioni spesse, il metallo fuso può fluire facilmente in queste aree per compensare il restringimento.
- Evitamento di ostacoli: Il posizionamento del montante non deve essere ostruito da altre caratteristiche della fusione o dello stampo. Gli ostacoli possono impedire il flusso di metallo fuso dal riser alla fusione, portando all'alimentazione incompleta e alla formazione di difetti.
4. Requisiti di isolamento e riscaldamento
Per garantire che il riser rimanga fuso per un lungo periodo, può essere richiesto l'isolamento e il riscaldamento.
Isolamento
- Materiali isolanti: Le maniche isolanti realizzate con materiali come fibre ceramiche o sabbie isolanti possono essere utilizzate per ridurre la perdita di calore dal riser. Questi materiali hanno una bassa conduttività termica, che aiuta a mantenere il metallo fuso nel montante a una temperatura più elevata per un tempo più lungo.
- Spessore dell'isolamento: Anche lo spessore dell'isolamento è importante. Uno strato di isolamento più spesso fornirà una migliore conservazione del calore, ma può anche aumentare i costi e la complessità del processo di fusione.
Riscaldamento
In alcuni casi, potrebbe essere necessario un ulteriore riscaldamento del riser. Ciò può essere ottenuto attraverso vari metodi, come l'uso di riscaldatori elettrici o materiali esotermici.
- Riser esotermici: I riser esotermici sono realizzati con materiali speciali che rilasciano calore durante il processo di solidificazione. Questi materiali reagiscono con l'ossigeno nell'aria o con altri componenti nel riser per generare calore, il che aiuta a mantenere il metallo fuso in riser in uno stato liquido per un tempo più lungo.
5. Requisiti di connessione
La connessione tra il riser e il casting, noto come strozzamento o il cancello, è un altro aspetto importante.
- Percorso di flusso adeguato: Il cancello dovrebbe fornire un percorso di flusso liscio e senza ostacoli per il metallo fuso dal riser alla fusione. Dovrebbe essere progettato per ridurre al minimo la turbolenza e prevenire la formazione di chiusure a freddo o altri difetti correlati al flusso.
- Dimensioni e forma del cancello: Le dimensioni e la forma del cancello influiscono sulla portata del metallo fuso. Un cancello troppo piccolo può limitare il flusso di metallo fuso, mentre un cancello troppo grande può causare turbolenza eccessiva. La forma del cancello può anche influenzare la direzione del flusso di metallo fuso.
6. Esempi nella nostra gamma di prodotti
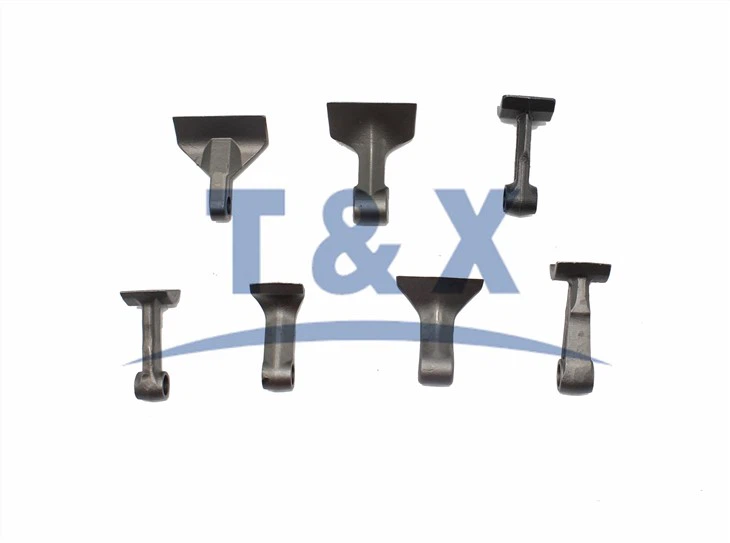
Nella nostra gamma di prodotti, abbiamo una varietà di parti di fusione in acciaio che richiedono riser ben progettati. Ad esempio, il nostroCash Flail Cutterè una parte complessa con diversi spessori nella sua struttura. Per garantire la sua qualità, calcoliamo attentamente le dimensioni e la posizione dei monti. I riser sono posizionati vicino alle sezioni più spesse del flagella per compensare il restringimento durante la solidificazione.
NostroParti del connettore del rimorchioRichiedi anche una progettazione di riser precisa. Queste parti hanno requisiti di forma specifici e i riser devono essere progettati per adattarsi alla geometria complessiva dei connettori, fornendo comunque un adeguato fornitura di metalli fusi.
Allo stesso modo, per il nostroParti di usura in acciaio, che sono spesso realizzati con acciai ad alta resistenza con tassi di restringimento relativamente elevati, utilizziamo riser grandi e ben isolati. Questo aiuta a garantire che le parti finali siano prive di difetti di restringimento e abbiano le proprietà meccaniche richieste.

7. Conclusione e invito all'azione
In conclusione, soddisfare i requisiti per i riser nella produzione di parti di fusione in acciaio è essenziale per produrre parti di alta qualità. Dalla dimensione e forma alla posizione, all'isolamento e alla connessione, ogni aspetto del design del riser deve essere preso in considerazione attentamente.
Come fornitore di parti di fusione in acciaio, abbiamo l'esperienza e l'esperienza per progettare e produrre monser che soddisfano i più alti standard. Se hai bisogno di parti di fusione in acciaio di alta qualità, sia perCash Flail Cutter,Parti del connettore del rimorchio, OParti di usura in acciaio, siamo qui per aiutarti. Contattaci per discutere i requisiti specifici e avviare una negoziazione sugli appalti.
Riferimenti
- Campbell, J. (2003). Casting. Butterworth - Heinemann.
- Flemings, MC (1974). Elaborazione della solidificazione. McGraw - Hill.
- Piwonka, TS, & Flemings, MC (1966). Alimentazione di getti d'acciaio. Transazioni della American Foundrymen's Society, 74, 114 - 127.


