


Come fornitore di parti di fusione, capisco l'importanza fondamentale di raggiungere un'eccellente finitura superficiale per questi componenti. Con anni di esperienza nel settore, ho riscontrato varie sfide e ho scoperto strategie efficaci per migliorare la qualità superficiale delle parti di fusione. In questo blog, condividerò alcune preziose intuizioni su come migliorare la finitura superficiale delle parti di fusione.
Comprensione delle basi della finitura della superficie della fusione
Prima di approfondire i metodi di miglioramento, è essenziale comprendere prima quali fattori possono influenzare la finitura superficiale delle parti di fusione. La finitura superficiale delle parti di fusione si riferisce alla qualità dello strato esterno della parte, che può avere un impatto significativo sul suo aspetto, funzionalità e durata. Una finitura superficiale liscia e uniforme non solo migliora il fascino estetico della parte, ma riduce anche l'attrito, migliora la resistenza alla corrosione e facilita l'assemblaggio.
La finitura superficiale delle parti di fusione è influenzata da diversi fattori, tra cui il design del dado, i parametri del processo di fusione, la selezione dei materiali e i trattamenti post -fusione. Eventuali imperfezioni in questi aspetti possono portare a difetti superficiali come porosità, chiusura a freddo, flash e consistenza ruvida.
Ottimizzazione del design del dado
Il design del dado svolge un ruolo cruciale nel determinare la finitura superficiale delle parti di fusione. Un dado ben progettato può garantire un adeguato riempimento del metallo fuso, un raffreddamento uniforme e una turbolenza minima durante il processo di fusione.
- Progettazione del sistema di gating: Il sistema di gating è responsabile della direzione del flusso di metallo fuso nella cavità del dado. Un sistema di gating ottimizzato dovrebbe ridurre al minimo la velocità del metallo fuso per ridurre la turbolenza e prevenire l'intrappolamento dell'aria. Ciò può essere ottenuto utilizzando un'area cross -sezionale più grande delle porte e dei corridori. Ad esempio, un cancello a forma di ventola può distribuire il metallo fuso in modo più uniforme attraverso la cavità, risultando in una finitura superficiale più fluida.
- Progettazione di ventilazione: La corretta ventilazione è essenziale per consentire la fuga di aria e gas dalla cavità della matrice durante il processo di fusione. La ventilazione insufficiente può portare alla porosità e alle vesciche di superficie sulla fusione. I progettisti di dapi dovrebbero incorporare prese d'aria in luoghi strategici nel dado per garantire un'evacuazione efficiente del gas. Queste prese d'aria possono essere piccoli canali o scanalature che collegano la cavità del dado all'esterno.
- Finitura superficiale del dado: La finitura superficiale del dado stesso ha un impatto diretto sulla finitura superficiale della fusione. Una superficie di stampo morbida e lucida trasferirà la sua consistenza alla fusione, risultando in una parte migliore. I produttori di dapi dovrebbero usare tecniche di lavorazione e lucidatura di alta qualità per ottenere uno specchio, come la finitura sulle superfici del dado.
Controllo dei parametri del processo di fusione
I parametri del processo di fusione, come temperatura, pressione e velocità di iniezione, devono essere attentamente controllati per ottenere una buona finitura superficiale.
- Controllo della temperatura: Mantenere la temperatura corretta del metallo fuso e la matrice è cruciale. Se il metallo fuso è troppo freddo, potrebbe non fluire correttamente in tutte le aree della cavità del dado, portando a chiusure fredde e riempimento incompleto. D'altra parte, se la temperatura è troppo alta, può causare ossidazione eccessiva e rugosità superficiale. PerParti di casting di zinco, la temperatura di versamento raccomandata è in genere tra 420 e 450 ° C, mentre perParti di fusione in alluminio, è intorno a 650 - 700 ° C.
- Velocità di pressione e iniezione: La pressione applicata durante l'iniezione del metallo fuso e la velocità di iniezione influenza anche la finitura superficiale. L'alta pressione può aiutare a riempire completamente la cavità del dado e ridurre la porosità, ma dovrebbe essere bilanciata con un'adeguata velocità di iniezione. Una velocità di iniezione troppo elevata può causare schizzi e turbolenze, mentre una velocità troppo bassa può comportare un riempimento incompleto.
Selezione dei materiali giusti
La scelta del materiale per la fusione può influire significativamente sulla finitura superficiale delle parti. Metalli diversi hanno caratteristiche di fusione diverse e alcuni sono più inclini ai difetti di superficie rispetto ad altri.
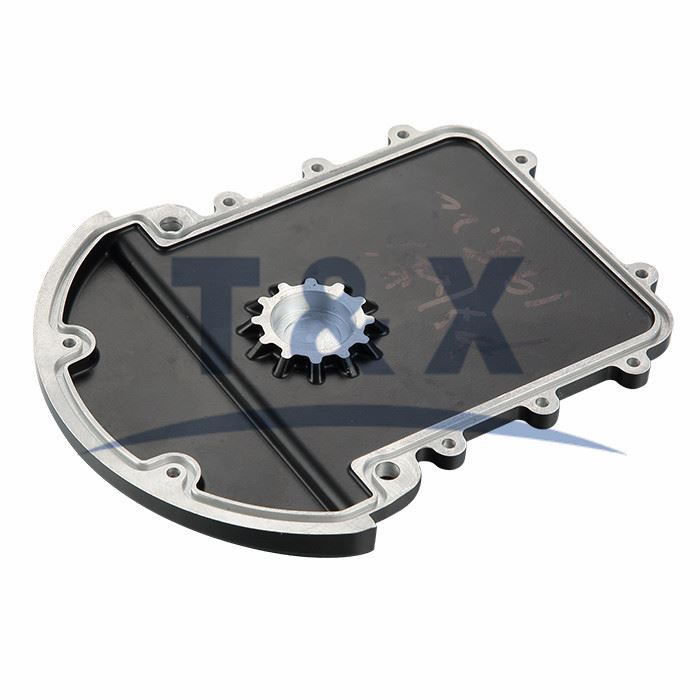
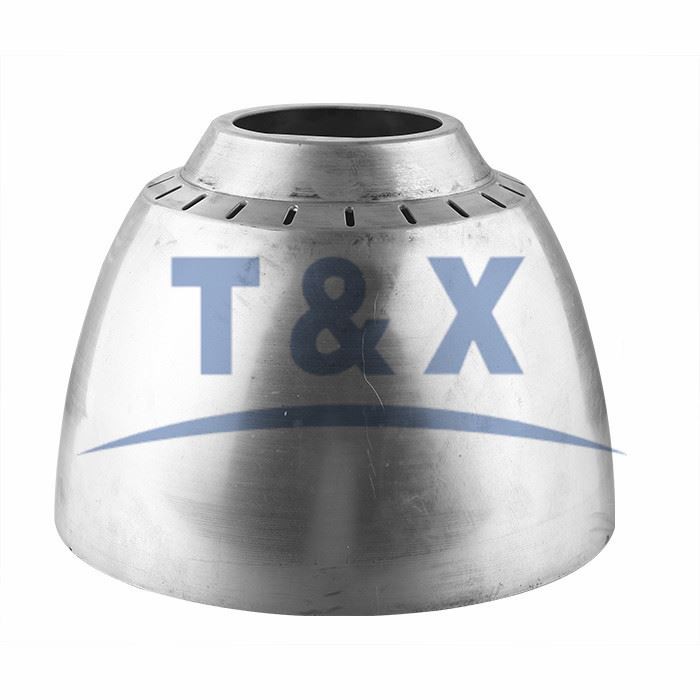
- Composizione in lega: La composizione in lega del metallo influisce sulla sua fluidità, tasso di restringimento e reattività con il dado. Ad esempio, alcune leghe di alluminio possono avere una migliore fluidità e tassi di restringimento più bassi, il che può comportare una finitura superficiale più fluida. Inoltre, la presenza di impurità in lega può causare difetti superficiali, quindi è importante usare leghe ad alta purezza.
- Muori rivestimento: Applicare un rivestimento da dado adatto può migliorare la finitura superficiale della fusione. I rivestimenti per stampi possono ridurre l'attrito tra il metallo fuso e il dado, prevenire la saldatura (l'adesione del metallo al dado) e migliorare il rilascio della fusione dalla matrice. Esistono vari tipi di rivestimenti a dapi, come rivestimenti in ceramica e rivestimenti di nitruro, ciascuno con i suoi vantaggi.
Post - Trattamenti di casting
Dopo il processo di fusione, possono essere utilizzati trattamenti post -fusione per migliorare ulteriormente la finitura superficiale delle parti.
- Scatto: L'esplosione di tiro è un metodo di trattamento di post -casting comune che prevede la spinta di piccole particelle abrasive ad alta velocità sulla superficie della fusione. Questo processo può rimuovere impurità superficiali, come strati di ossido e flash, e può anche migliorare la rugosità superficiale creando una trama uniforme.
- Lucidare: La lucidatura è un altro modo efficace per migliorare la finitura superficiale. Può essere fatto manualmente o utilizzando macchine di lucidatura automatizzate. La lucidatura manuale consente un controllo più preciso, in particolare per parti di forma complessa, mentre la lucidatura automatizzata è più adatta per la produzione di volume elevato.
- Placcatura e rivestimento: La placcatura o il rivestimento della fusione non solo può migliorare la sua finitura superficiale, ma anche fornire ulteriore protezione contro la corrosione e l'usura. Ad esempio, la placcatura cromata può dare alla parte un aspetto lucido e liscio, mentre un rivestimento in polvere può fornire una finitura resistente ed esteticamente piacevole.
Controllo e ispezione della qualità
L'implementazione di un rigoroso processo di controllo e ispezione della qualità è essenziale per garantire che la finitura superficiale delle parti di fusione del dado soddisfi gli standard richiesti.
- Ispezione visiva: L'ispezione visiva è la forma più elementare di controllo di qualità. Gli ispettori addestrati possono rilevare visivamente difetti superficiali come fessure, porosità e flash. Possono utilizzare gli occhiali ingranditi o altri aiuti ottici per identificare piccoli difetti.
- Misurazione della rugosità superficiale: Misurare la rugosità superficiale della fusione utilizzando strumenti come i profilirometri può fornire dati quantitativi sulla finitura superficiale. Questi dati possono essere utilizzati per determinare se la parte soddisfa i requisiti di rugosità superficiale specificati.
- Test non distruttivi: I metodi di test non distruttivi, come i test ad ultrasuoni e il test di raggi X, possono essere utilizzati per rilevare difetti interni che possono influire sulla finitura superficiale o sulla qualità complessiva della parte.
In conclusione, il miglioramento della finitura superficiale delle parti di fusione richiede un approccio completo che prevede l'ottimizzazione della progettazione del dado, il controllo dei parametri del processo di fusione, la selezione dei materiali giusti ed eseguire trattamenti di lancio post -post appropriati. Prestando attenzione a questi aspetti e implementando rigide misure di controllo della qualità, possiamo produrre parti di fusione di alta qualità con eccellenti finiture superficiali.
Se sei sul mercato per alta qualitàParti di casting di zincoOParti di fusione in alluminioCon finiture superficiali superiori, siamo qui per aiutarti. Abbiamo l'esperienza e l'esperienza per soddisfare i tuoi requisiti specifici. Contattaci per iniziare una discussione sugli appalti e lasciaci lavorare insieme per ottenere i migliori risultati per i tuoi progetti.
Riferimenti
- Campbell, J. (2003). Getti. Butterworth - Heinemann.
-ASM Comitato del manuale. (2008). Manuale ASM, Volume 15: casting. ASM International. - Whelan, MJ e Shepherd, JA (2014). Die Casting: una guida pratica. Society of Manufacturing Engineers.


