


Ehilà! Come fornitore di parti di ficcanaso, ho visto la mia giusta dose di sfide quando si tratta di riempire la muffa nella fusione. È un aspetto cruciale che può creare o rompere la qualità del prodotto finale. In questo blog, condividerò alcuni suggerimenti su come migliorare il riempimento delle parti della fusione.
Prima di tutto, capiamo perché il riempimento della muffa è così importante. Quando il metallo fuso viene iniettato nello stampo, deve fluire senza intoppi e riempire ogni angolo della cavità. Se il ripieno è incompleto o irregolare, può portare a difetti come porosità, restringimento e freddo si chiude nelle parti di fusione. Questi difetti possono compromettere la forza, la durata e l'aspetto delle parti, che è un grande no - no nel settore.
1. Ottimizza il design del dado
Il design del dado svolge un ruolo enorme nel ripieno di muffa. Un dado ben progettato può garantire che il metallo fuso fluisca uniformemente e raggiunga tutte le parti della cavità. Ecco alcuni punti chiave da considerare:
Design del cancello
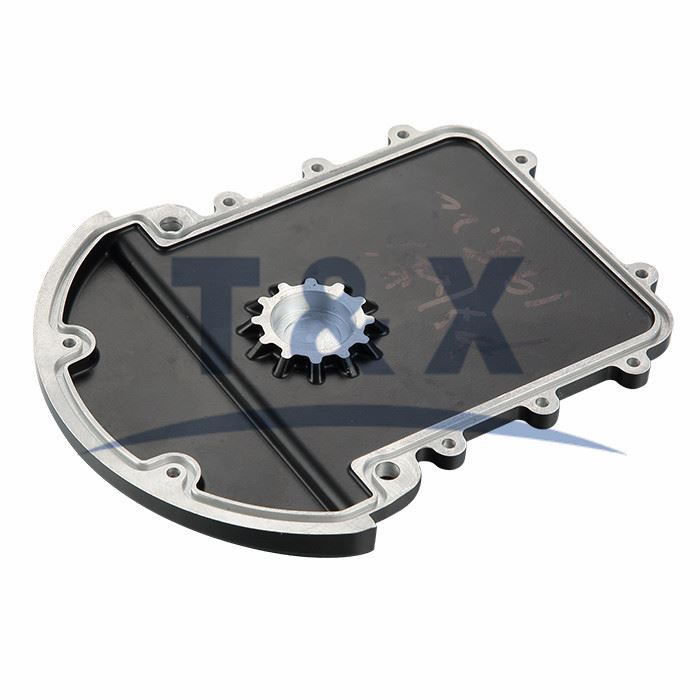
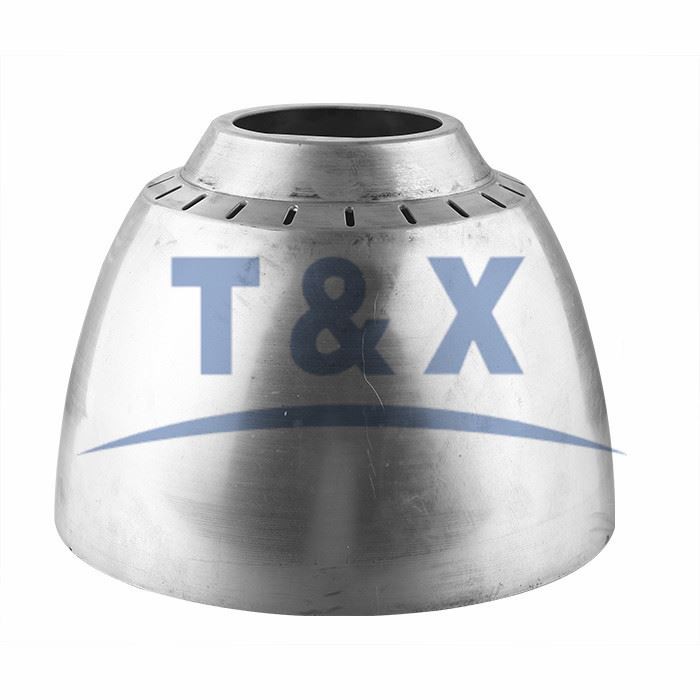
Il cancello è il punto di ingresso per il metallo fuso nella cavità dello stampo. Le sue dimensioni, forma e posizione sono fondamentali. Un gate troppo piccolo può limitare il flusso del metallo, facendo sì che si solidificasse prima di riempire l'intera cavità. D'altra parte, un gate troppo grande può portare a un'eccessiva turbolenza e intrappolamento dell'aria. Di solito consigliamo di utilizzare il software di simulazione per analizzare diversi progetti di gate e trovare quello ottimale per ciascuna parte specifica. Ad esempio, in alcuni casi, un cancello a forma di ventola può distribuire il metallo in modo più uniforme attraverso la cavità rispetto a un semplice cancello rotondo. Questo aiuta a raggiungere un migliore ripieno di muffa per entrambiParti di fusione in alluminioEParti di casting di zinco.
Corridori e trabocco
I corridori sono i canali che portano il metallo fuso dalla manica del tiro al cancello. Dovrebbero essere progettati per ridurre al minimo le perdite di pressione e mantenere una portata coerente. Gli overflow, d'altra parte, vengono utilizzati per intrappolare aria, scorie e altre impurità. I corridori e gli overflow di dimensioni adeguate e localizzate possono migliorare la qualità complessiva del riempimento dello stampo. Ad esempio, un sistema di corridore progettato bene con una sezione trasversale gradualmente in calo può accelerare il flusso di metallo e garantire un migliore riempimento.
2. Controlla la temperatura del metallo
La temperatura del metallo fuso è un altro fattore vitale. Se il metallo è troppo freddo, avrà un'alta viscosità, rendendo difficile fluire e riempire lo stampo. Al contrario, se è troppo caldo, può causare un'usura eccessiva sul dado e aumentare il rischio di porosità dovuta all'espansione del gas.
Per la fusione in alluminio, la temperatura di versamento raccomandata varia in genere da 650 ° C a 720 ° C. Per la fusione di zinco, di solito è da 400 ° C a 450 ° C. Usiamo sensori di temperatura avanzati e sistemi di riscaldamento per monitorare e controllare con precisione la temperatura del metallo. Ciò garantisce che il metallo abbia la giusta fluidità per riempire efficacemente lo stampo.
3. Regola i parametri di iniezione
Il processo di iniezione è dove la gomma incontra la strada. Ottenere la velocità di iniezione, la pressione e il tempo giusto è essenziale per un buon ripieno di muffa.
Velocità di iniezione
La velocità di iniezione determina la velocità con cui il metallo fuso viene forzato nello stampo. Una velocità di iniezione più elevata può aiutare il metallo a superare la resistenza nel sistema di corridore e gate e riempire la cavità più rapidamente. Tuttavia, se la velocità è troppo alta, può causare schizzi, intrappolamento dell'aria e erosione. Spesso conduciamo corse di prova per trovare la velocità di iniezione ottimale per ciascuna parte. Per parti a forma di complesso, una velocità iniziale più lenta seguita da una velocità più rapida può essere utile per garantire un adeguato riempimento senza creare troppa turbolenza.
Pressione di iniezione
La pressione di iniezione viene utilizzata per spingere il metallo fuso in ogni parte della cavità dello stampo. La pressione insufficiente può provocare un riempimento incompleto, mentre un'eccessiva pressione può danneggiare la matrice. La pressione richiesta dipende dalle dimensioni, dalla forma e dalla complessità della parte, nonché dal tipo di metallo utilizzato. Usiamo i dispositivi di monitoraggio della pressione per regolare la pressione di iniezione in tempo reale durante il processo di fusione.
Tempo di iniezione
Il tempo di iniezione è strettamente correlato alla velocità e alla pressione di iniezione. Deve essere calcolato con cura per garantire che lo stampo venga riempito completamente prima che il metallo inizi a solidificarsi. Usiamo sistemi controllati per computer per controllare con precisione il tempo di iniezione, tenendo conto della temperatura del metallo, della temperatura della matrice e di altri fattori.
4. Gestisci la temperatura del dado
La temperatura del dado stesso influisce anche sul riempimento della muffa. Una matrice fredda può far solidificare troppo rapidamente il metallo fuso, portando a un riempimento incompleto. Una matrice calda, d'altra parte, può far sì che il metallo si attacca alla superficie della matrice e provochi una scarsa finitura superficiale.
Usiamo i sistemi di riscaldamento e raffreddamento per mantenere la temperatura della matrice all'interno di un intervallo ottimale. Ad esempio, nella fase iniziale del processo di fusione, riscaldiamo la matrice a una certa temperatura per garantire un flusso di metallo lisci. Durante la produzione continua, utilizziamo i canali di raffreddamento nella matrice per rimuovere il calore in eccesso e mantenere stabile la temperatura.
5. Migliora la qualità del metallo
La qualità del metallo fuso può avere un impatto significativo sul riempimento dello stampo. Le impurità nel metallo possono aumentare la sua viscosità e causare blocchi nel sistema di corridore e gate.
Utilizziamo materie prime di alta qualità e processi avanzati di fusione e raffinazione per garantire la purezza del metallo. Per l'alluminio, rimuoviamo impurità come gli ossidi e altre inclusioni non metalliche attraverso processi come degassing e filtrazione. Ciò migliora la fluidità del metallo e gli consente di riempire lo stampo più facilmente.
6. Condurre manutenzione e ispezione regolari
Mantenere il dado in buone condizioni è essenziale per un riempimento costantemente dello stampo. Nel tempo, il dado può logorarsi, sviluppare crepe o avere una costruzione sulla sua superficie. Questi problemi possono influire sul flusso del metallo fuso e portare a problemi di riempimento.
Abbiamo un rigoroso programma di manutenzione che include la pulizia regolare, la lubrificazione e l'ispezione del dado. Usiamo metodi di test non distruttivi come i test ad ultrasuoni e l'ispezione di raggi X per rilevare eventuali difetti nascosti nel dado. Questo ci aiuta a identificare e risolvere i problemi prima di causare problemi significativi con il riempimento della muffa.
In conclusione, il miglioramento del riempimento dello stampo nelle parti di fusione richiede una combinazione di adeguato design della maca, controllo preciso e parametro di iniezione, metallo di alta qualità e manutenzione regolare. Prestando attenzione a questi aspetti, possiamo produrre alta qualitàParti di fusione in alluminioEParti di casting di zincoche soddisfano gli standard del settore più rigorosi.
Se sei sul mercato per le parti di fusione di tacca e vuoi discutere i tuoi requisiti specifici, non esitare a raggiungere. Siamo qui per aiutarti a ottenere il meglio - parti di qualità per i tuoi progetti.
Riferimenti
- "Die Casting Handbook" di J. Campbell
- "Foundry Technology" di PC Powell


