


Migliorare la lavorabilità delle parti pressofuse è fondamentale per i produttori che mirano a migliorare la qualità del prodotto, ridurre i costi di produzione e aumentare l’efficienza complessiva. In qualità di fornitore di componenti pressofusi, ho assistito in prima persona alle sfide e alle opportunità che derivano dall'ottimizzazione del processo di lavorazione. In questo post del blog condividerò alcune strategie pratiche e approfondimenti basati sulla mia esperienza nel settore.
Comprendere la pressofusione e la lavorabilità
Prima di approfondire i modi per migliorare la lavorabilità, è importante capire cos'è la pressofusione e come influisce sul processo di lavorazione. La pressofusione è un processo di produzione in cui il metallo fuso viene forzato nella cavità dello stampo ad alta pressione. Questo processo è ampiamente utilizzato per produrre parti complesse e di alta precisione con eccellente finitura superficiale e accuratezza dimensionale.
Tuttavia, le parti pressofuse possono presentare alcune sfide durante la lavorazione a causa delle loro proprietà uniche. Ad esempio, la presenza di particelle dure, porosità e tensioni residue possono influenzare le prestazioni degli utensili da taglio e la qualità superficiale delle parti lavorate. Pertanto, è essenziale adottare tecniche adeguate per superare queste sfide e migliorare la lavorabilità.
Scegliere la lega giusta
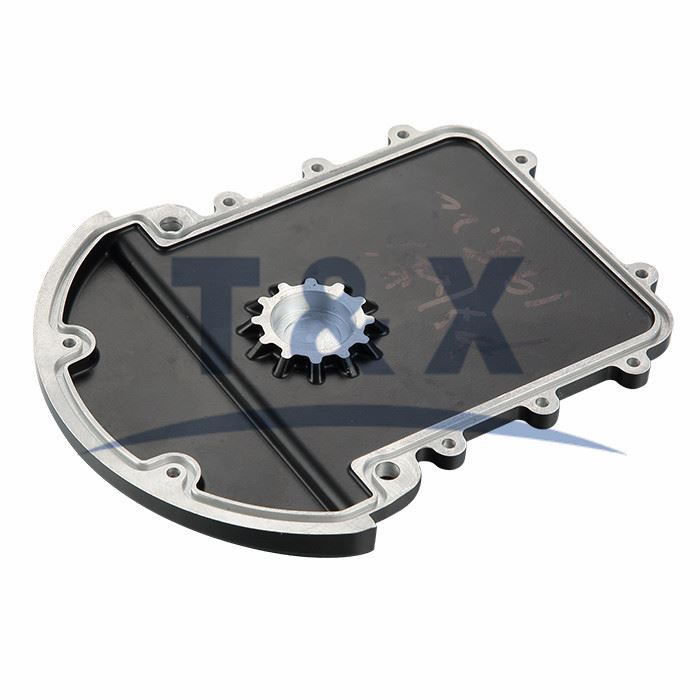
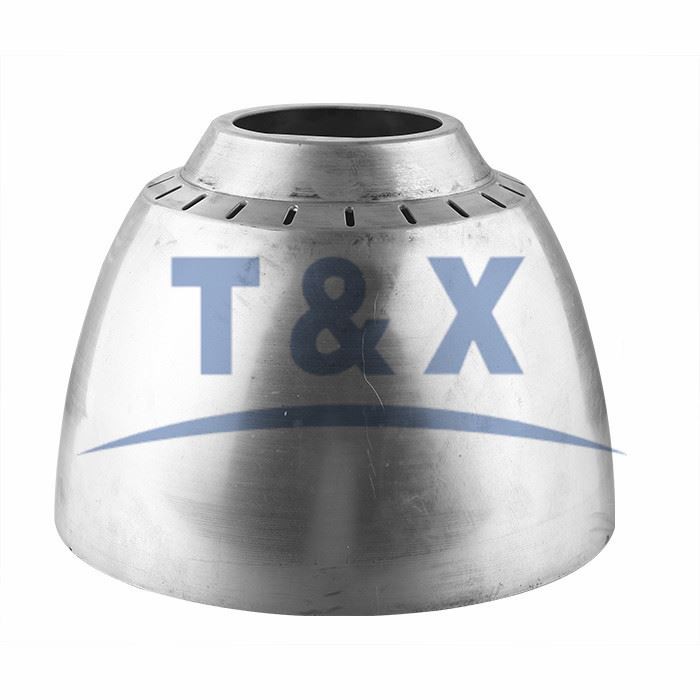
La scelta della lega gioca un ruolo significativo nella lavorabilità delle parti pressofuse. Leghe diverse hanno proprietà fisiche e meccaniche diverse, che possono influenzare le forze di taglio, l'usura dell'utensile e la finitura superficiale durante la lavorazione. In qualità di fornitore di componenti per pressofusione, offriamo un'ampia gamma di leghe, tra cuiParti in pressofusione di alluminioEParti in pressofusione di zinco, ciascuno con i propri vantaggi e limiti.
- Leghe di alluminio: Le leghe di alluminio sono note per la loro eccellente lavorabilità, l'elevato rapporto resistenza/peso e la buona resistenza alla corrosione. Sono relativamente morbidi e facili da tagliare, il che riduce l'usura degli utensili e migliora la finitura superficiale delle parti lavorate. Inoltre, le leghe di alluminio hanno una buona conduttività termica, che aiuta a dissipare il calore durante la lavorazione e a prevenire il surriscaldamento dell’utensile.
- Leghe di zinco: Le leghe di zinco sono un'altra scelta popolare per la pressofusione grazie alla loro elevata fluidità, basso punto di fusione ed eccellente stabilità dimensionale. Sono anche relativamente facili da lavorare, ma possono richiedere parametri di taglio diversi rispetto alle leghe di alluminio. Le leghe di zinco hanno una durezza inferiore rispetto alle leghe di alluminio, il che significa che possono essere più soggette a sbavature e scheggiature durante la lavorazione.
Quando si seleziona una lega per le parti pressofuse, è importante considerare i requisiti specifici della propria applicazione, come robustezza, resistenza alla corrosione e lavorabilità. Il nostro team di esperti può aiutarti a scegliere la lega giusta in base alle tue esigenze e fornirti informazioni dettagliate sulle sue proprietà e caratteristiche di lavorazione.
Ottimizzazione del processo di pressofusione
Lo stesso processo di pressofusione può avere un impatto significativo sulla lavorabilità delle parti. Ottimizzando i parametri di pressofusione, come velocità di iniezione, pressione e temperatura, possiamo ridurre la porosità, migliorare la finitura superficiale e ridurre al minimo le tensioni residue nelle parti. Ciò, a sua volta, può migliorare le prestazioni di taglio e ridurre l'usura dell'utensile durante la lavorazione.
- Velocità e pressione di iniezione: La velocità e la pressione di iniezione svolgono un ruolo cruciale nel riempire la cavità dello stampo e garantire la corretta formazione del pezzo. Regolando questi parametri possiamo controllare il flusso del metallo fuso e ridurre la formazione di porosità e altri difetti. Una velocità e una pressione di iniezione più elevate possono aiutare a riempire la cavità dello stampo più rapidamente e completamente, ottenendo una parte più densa e uniforme.
- Controllo della temperatura: Il mantenimento della corretta temperatura del metallo fuso e dello stampo è essenziale per ottenere buoni risultati di pressofusione. Una temperatura troppo elevata può far solidificare il metallo troppo rapidamente, causando porosità e altri difetti. D'altro canto, una temperatura troppo bassa può provocare un riempimento incompleto della cavità dello stampo e una scarsa finitura superficiale. Controllando attentamente la temperatura, possiamo garantire che il metallo scorra agevolmente nello stampo e si solidifichi correttamente, ottenendo un pezzo di alta qualità.
- Progettazione di stampi: La progettazione dello stampo influisce anche sul processo di pressofusione e sulla lavorabilità delle parti. Uno stampo ben progettato può aiutare a ridurre la formazione di porosità, migliorare la finitura superficiale e minimizzare le tensioni residue nelle parti. Ad esempio, l'utilizzo di un sistema di colata e canale adeguato può aiutare a controllare il flusso del metallo fuso e garantire che riempia uniformemente la cavità dello stampo. Inoltre, l'utilizzo di uno stampo con finitura superficiale liscia può contribuire a ridurre l'attrito tra la parte e lo stampo, ottenendo una migliore finitura superficiale della parte.
Scegliere gli utensili da taglio giusti
La scelta degli utensili da taglio è un altro fattore importante per migliorare la lavorabilità delle parti pressofuse. Diversi utensili da taglio hanno geometrie, materiali e rivestimenti diversi, che possono influenzarne le prestazioni e la durata durante la lavorazione. In qualità di fornitore di componenti per pressofusione, lavoriamo a stretto contatto con i nostri clienti per selezionare gli utensili da taglio giusti in base ai requisiti specifici della loro applicazione.
- Geometria dello strumento: La geometria dell'utensile da taglio, come l'angolo di spoglia, l'angolo di spoglia e il raggio del tagliente, possono avere un impatto significativo sulle forze di taglio, sull'usura dell'utensile e sulla finitura superficiale. Ad esempio, un angolo di spoglia maggiore può ridurre le forze di taglio e migliorare il deflusso dei trucioli, mentre un raggio del tagliente più piccolo può migliorare la finitura superficiale del pezzo lavorato.
- Materiale dello strumento: Anche il materiale dell'utensile da taglio ne influenza le prestazioni e la durata. I materiali più comuni per gli utensili per la lavorazione di parti pressofuse includono acciaio rapido (HSS), carburo e ceramica. Gli utensili in metallo duro sono ampiamente utilizzati grazie alla loro elevata durezza, resistenza all'usura e stabilità termica. Possono sopportare velocità di taglio e avanzamenti elevati, con conseguente maggiore produttività e migliore finitura superficiale.
- Rivestimento dell'utensile: I rivestimenti degli utensili possono migliorare ulteriormente le prestazioni e la durata degli utensili da taglio. Rivestimenti come nitruro di titanio (TiN), carbonitruro di titanio (TiCN) e nitruro di alluminio e titanio (AlTiN) possono ridurre l'attrito tra l'utensile e il pezzo in lavorazione, migliorare il flusso dei trucioli e aumentare la durata dell'utensile.
Applicazione dei giusti parametri di lavorazione
Oltre a selezionare la lega e gli utensili da taglio giusti, applicare i giusti parametri di lavorazione è essenziale per migliorare la lavorabilità delle parti pressofuse. I parametri di lavorazione, come la velocità di taglio, la velocità di avanzamento e la profondità di taglio, possono influenzare le forze di taglio, l'usura dell'utensile e la finitura superficiale delle parti lavorate.
- Velocità di taglio: La velocità di taglio è la velocità con cui l'utensile da taglio si muove rispetto al pezzo da lavorare. Una velocità di taglio più elevata può aumentare la produttività e ridurre i tempi di lavorazione, ma può anche aumentare l’usura dell’utensile e le forze di taglio. Pertanto, è importante trovare la velocità di taglio ottimale in base al materiale del pezzo, al tipo di utensile da taglio e alle condizioni di lavorazione.
- Tasso di avanzamento: La velocità di avanzamento è la distanza di avanzamento dell'utensile da taglio per giro o per dente. Una velocità di avanzamento più elevata può aumentare la produttività, ma può anche ridurre la finitura superficiale e aumentare l'usura dell'utensile. Pertanto, è importante trovare la velocità di avanzamento ottimale in base al materiale del pezzo, al tipo di utensile da taglio e alle condizioni di lavorazione.
- Profondità di taglio: La profondità di taglio è lo spessore del materiale rimosso in ogni passata dell'utensile da taglio. Una maggiore profondità di taglio può aumentare la produttività, ma può anche aumentare le forze di taglio e l’usura dell’utensile. Pertanto, è importante trovare la profondità di taglio ottimale in base al materiale del pezzo, al tipo di utensile da taglio e alle condizioni di lavorazione.
Selezionando attentamente i parametri di lavorazione corretti e regolandoli in base ai requisiti specifici della vostra applicazione, è possibile migliorare le prestazioni di taglio, ridurre l'usura dell'utensile e ottenere una migliore finitura superficiale delle parti lavorate.
Trattamenti post-lavorazione
Dopo la lavorazione, è importante eseguire trattamenti post-lavorazione per migliorare la finitura superficiale, rimuovere eventuali bave o spigoli vivi e aumentare la resistenza alla corrosione delle parti. Alcuni trattamenti post-lavorazione comuni per le parti pressofuse includono sbavatura, lucidatura e placcatura.
- Sbavatura: La sbavatura è il processo di rimozione delle bave e degli spigoli vivi dalle parti lavorate. Le bave possono pregiudicare la funzionalità e l'aspetto dei componenti, oltre a provocare lesioni agli operatori. Pertanto, è importante rimuovere le bave utilizzando tecniche di sbavatura adeguate, come la sbavatura manuale, la sbavatura meccanica o la sbavatura chimica.
- Lucidatura: La lucidatura è il processo di levigatura della superficie delle parti per migliorarne l'aspetto e ridurre l'attrito. La lucidatura può essere eseguita utilizzando vari metodi, come la lucidatura meccanica, la lucidatura chimica o l'elettrolucidatura. La scelta del metodo di lucidatura dipende dal materiale delle parti, dalla finitura superficiale desiderata e dal volume di produzione.
- Placcatura: La placcatura è il processo di applicazione di un sottile strato di metallo o altro materiale sulla superficie delle parti per migliorarne la resistenza alla corrosione, all'usura e l'aspetto. I materiali di placcatura comuni per le parti pressofuse includono cromo, nichel e zinco. La placcatura può essere eseguita utilizzando vari metodi, come la galvanica, la placcatura chimica o la deposizione fisica in fase di vapore (PVD).
Conclusione
Migliorare la lavorabilità delle parti pressofuse è un processo complesso che richiede una combinazione di fattori, tra cui la selezione della lega giusta, l'ottimizzazione del processo di pressofusione, la scelta dei giusti utensili da taglio, l'applicazione dei giusti parametri di lavorazione e l'esecuzione dei trattamenti post-lavorazione. In qualità di fornitore di componenti per pressofusione, ci impegniamo a fornire ai nostri clienti componenti di alta qualità che soddisfino le loro esigenze specifiche. Il nostro team di esperti può aiutarvi a ottimizzare la lavorabilità dei vostri pezzi pressofusi e fornirvi le migliori soluzioni per la vostra applicazione.
Se sei interessato a saperne di più sui nostri pezzi pressofusi o hai domande su come migliorarne la lavorabilità, non esitare a contattarci. Non vediamo l'ora di lavorare con te e di aiutarti a raggiungere i tuoi obiettivi di produzione.
Riferimenti
- Kalpakjian, S., & Schmid, SR (2010). Ingegneria e tecnologia della produzione (6a ed.). Pearson.
- Manuale ASM, volume 15: Casting. (2008). ASM Internazionale.
- Strumenti U-PMI. (nd). Fondamenti di lavorazione. Estratto dahttps://www.toolingu.com/courses/machining-fundamentals


